
Blog
金屬3D列印新技術:雙雷射同步列印,效率提升2.32倍
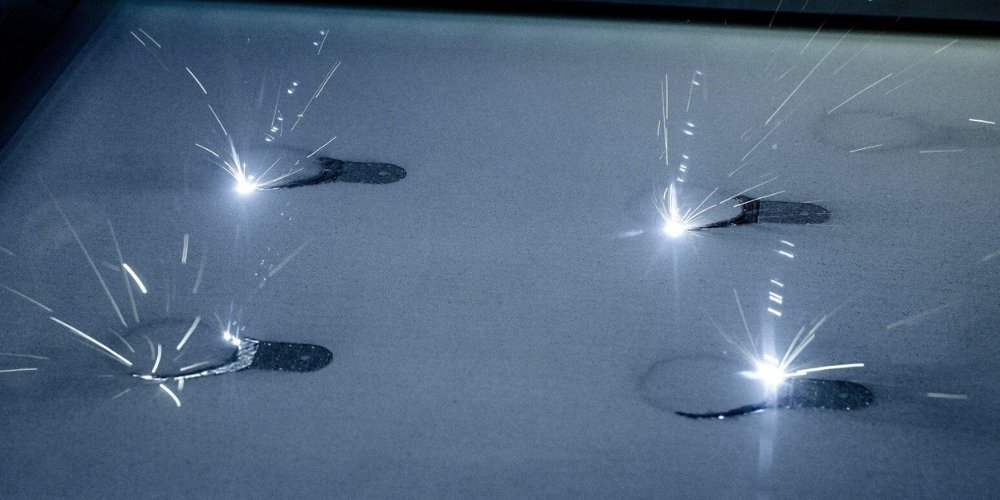
金屬3D列印(Metal 3D Printing)正逐步從快速原型製作走向工業量產,而如何提升成形效率、降低製造成本,同時維持零件品質,始終是雷射粉末床熔融技術(Laser Powder Bed Fusion,LPBF)的重要發展方向。過去金屬3D列印設備主要透過增加雷射功率、提高掃描速度或配置多組雷射來提升產能,但近期比利時魯汶大學(KU Leuven)與美國勞倫斯利弗莫爾國家實驗室(LLNL)的合作研究,提出另一種值得關注的製程策略:利用雙雷射同步掃描與熱場疊加,讓兩束雷射的成形效率超越單純功率相加的效果。
根據研究結果,在特定實驗條件下,雙雷射同步掃描的體積成形速率最高可達單雷射的2.32倍,相較兩束雷射各自獨立運作的理想2倍基準,額外提升約16%的製程效率。這項成果顯示,未來金屬3D列印設備的競爭重點,除了雷射數量與輸出功率之外,更可能轉向雷射能量利用率、熔池控制及智慧化掃描策略。
一、金屬3D列印為什麼會有雷射能量損失?
LPBF與SLM金屬3D列印的基本原理
LPBF(雷射粉末床熔融)是一種利用高能量雷射逐層熔化金屬粉末的積層製造技術。工業界也經常使用SLM(Selective Laser Melting,選擇性雷射熔融)描述相關金屬3D列印製程。設備依據3D模型的切層資料,透過雷射掃描指定區域,使金屬粉末熔化並凝固,最終逐層建立完整的金屬零件。
這項技術已廣泛應用於航太零件、醫療植入物、模具異形水路、精密機械零件及高效能散熱結構。然而,金屬粉末受到雷射照射後,並不是所有輸入能量都能直接用於材料熔化。
從能量平衡角度來看,入射雷射能量會經由反射、熱傳導、輻射及其他熱傳輸機制分配。部分能量用於加熱與熔化材料,部分則傳遞到熔池周圍的固態金屬及粉末區域。
熱影響區(HAZ)不只是製程負擔
在傳統金屬3D列印製程中,熱影響區(Heat Affected Zone,HAZ)通常被視為需要控制的區域,因為快速加熱與冷卻形成的溫度梯度,可能導致殘留應力、零件翹曲及尺寸變形。
但從熱能利用的角度來看,傳導至周圍材料的熱量並非完全消失,而是暫時儲存在鄰近材料中。
如果能在熱量尚未完全散失之前,讓另一束雷射利用這些預熱效果,就有機會降低形成較大熔池所需的額外能量,進而提升金屬3D列印的整體成形效率,這正是同步雙雷射LPBF技術的重要研究方向。
二、傳統多雷射與同步雙雷射金屬3D列印有什麼差別?
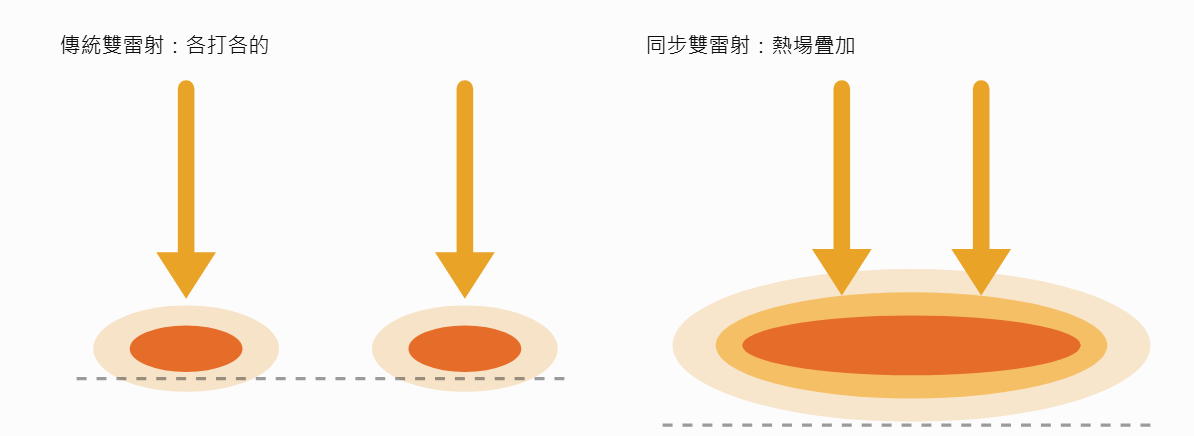
傳統多雷射:增加雷射數量,分區提升產能
目前部分工業級金屬3D列印設備採用雙雷射或四雷射系統,將建造平台劃分為不同掃描區域,讓多組雷射同時加工。
這種方式可以有效縮短大型零件或批量生產的時間,但仍存在部分限制。例如,不同雷射掃描區域的搭接位置可能產生品質差異;雷射加工時產生的金屬蒸氣羽流與飛濺,也可能影響鄰近雷射的能量傳遞。
此外,多雷射設備的實際產能並不一定與雷射數量呈線性成長。原始文章引用Renishaw四束200 W雷射加工IN625鎳基合金的案例,建造速率約為單雷射的2.74倍,顯示增加雷射數量仍可能受到製程及設備條件限制。
同步雙雷射:讓兩束雷射共享熱場
KU Leuven與LLNL研究的策略,並非讓兩束雷射分別負責不同區域,而是將兩束雷射安排在相近位置,沿著相同方向同步掃描。
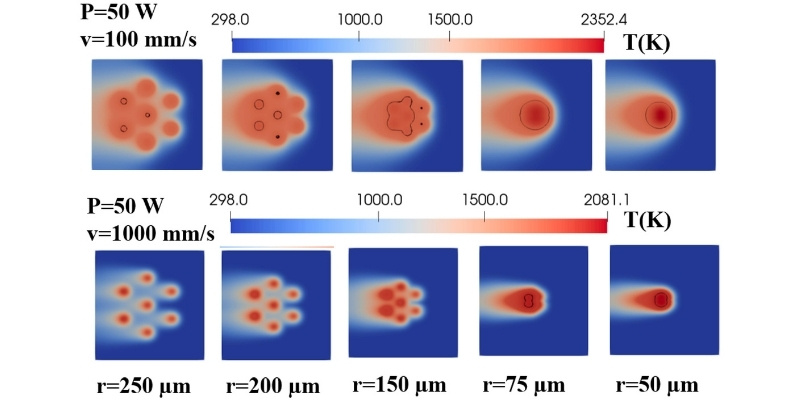
當兩束雷射的側向間距較大時,材料表面會形成兩個相對獨立的熔池;隨著間距縮小,兩個熔池的溫度場逐漸重疊,原本獨立的熔池便可能合併,形成更寬的共同熔池。
這種現象稱為熱場疊加(Thermal Field Superposition)。
由於兩束雷射可以共同利用鄰近材料的熱能,熔池寬度可能超過兩個獨立熔池寬度的簡單加總。研究團隊正是利用這種非線性的熱交互作用,提高單次掃描所能覆蓋的有效成形寬度。
三、雙雷射LPBF如何讓金屬3D列印效率提升2.32倍?
影響金屬3D列印成形速率的三個重要參數
在LPBF製程中,體積成形速率(Volumetric Build Rate)可用以下公式估算:
MRR = v × h × t
其中:
- v:雷射掃描速度(mm/s),代表雷射沿掃描路徑移動的速度。
- h:掃描間距(mm),代表相鄰掃描路徑之間的距離。
- t:粉末層厚(mm),代表每次鋪粉的厚度。
計算結果的單位為mm³/s,可用於比較不同掃描參數下的理論體積成形速率。
傳統金屬3D列印若希望提高成形效率,通常會嘗試增加掃描速度或粉末層厚,但掃描速度過高可能造成熔合不足、球化及熔池不穩定;增加層厚則可能影響熔深、表面品質與尺寸精度。
同步雙雷射技術則提供另一種可能性:透過形成更寬的熔池,提高可使用的掃描間距h,減少完成相同截面積所需的掃描路徑。
為什麼兩束雷射可以達到2.32倍?
假設單雷射金屬3D列印設備的成形速率為每小時10cm³,兩束雷射完全獨立運作且沒有額外效率損失時,理想成形速率為每小時20cm³。
若在相同基準下達到研究所提出的2.32倍成形效率,則相當於每小時23.2cm³。
也就是說,相較於理想的傳統雙雷射配置,同步熱場疊加策略可額外提升約16%的成形效率。
需要注意的是,這是根據研究所述最高速率倍率進行的示意換算,並非特定商用設備的實際產能保證。實際建造效率仍受到材料種類、雷射功率、掃描參數、零件幾何及設備控制能力影響。
四、同步雙雷射技術如何兼顧金屬3D列印品質?
熔池越寬,不代表製程越容易控制
對金屬3D列印而言,提升成形速度並不是唯一目標。零件仍需要具備足夠的緻密度、尺寸精度、機械強度及製程穩定性。
當同步雙雷射形成超寬熔池時,雖然可以提高掃描間距,但熔池的流動、凝固行為與熱累積也會更加複雜。如果雷射間距、掃描速度或雷射功率設定不當,仍可能造成孔隙、局部過熱或熔合不良。
研究團隊因此使用半解析熱模型(Semi-Analytical Thermal Model)預測雷射間距與熔池尺寸的關係。相較於需要大量運算資源的計算流體力學(CFD)模擬,這種模型可以更快速地篩選製程參數。
根據原始文章整理,該模型單組參數的計算時間不到1秒,熔深預測誤差約18%。雖然無法完整取代實驗驗證,但適合用於初步尋找雙雷射間距的合理工藝窗口。
掃描角度也會影響金屬零件緻密度
研究同時指出,當熔池寬度增加時,傳統層間固定旋轉90°的掃描策略,可能造成較明顯的緻密度波動。
在研究所測試的條件下,改用67°的非重複旋轉策略後,緻密度標準差由0.43%降低至0.10%,實驗零件的緻密度則達到99.5%以上。
這項結果說明,金屬3D列印的品質不只取決於雷射功率與材料參數,掃描路徑、層間角度與熱場分布,同樣是影響成形穩定性的關鍵因素。
五、同步雙雷射金屬3D列印面臨哪些技術挑戰?
1. 雷射同步精度與控制系統
同步雙雷射必須精準控制兩束雷射的位置與觸發時間,以掃描速度1,000mm/s為例,若控制系統存在100微秒的相對時間誤差,對應的掃描位置差異就可能達到0.1mm。
對需要精密控制熔池重疊位置的雙雷射製程而言,這種誤差可能影響熱場交互作用及最終成形品質。因此,設備的雷射同步控制、振鏡定位精度與控制系統整合能力都十分重要。
2. 不同金屬材料的熱傳導特性
不同金屬材料具有不同的熱傳導率、雷射吸收特性及熔化溫度。例如鋁合金、鈦合金、不鏽鋼與鎳基合金,在LPBF製程中的熱傳導與凝固行為存在明顯差異。
因此,某一種材料所建立的最佳雙雷射間距與掃描策略,不能直接套用到所有金屬材料,仍需要透過材料測試及製程驗證建立適當參數。
3. 複雜零件與精細結構的適用性
同步雙雷射形成寬熔池的策略,可能適合大面積填充、厚實結構或具有大量掃描路徑的金屬零件。
但對於薄壁結構、精細內流道、微小孔洞及高尺寸精度零件,過寬的熔池可能增加幾何控制難度。
因此,未來更具彈性的製程方向,可能是依照零件幾何特徵,在不同區域採用不同雷射掃描策略,而非所有區域都使用同步雙雷射加工。
雙雷射LPBF與傳統金屬3D列印技術比較
| 比較項目 | 傳統單雷射LPBF | 傳統多雷射LPBF | 同步雙雷射LPBF |
|---|---|---|---|
| 雷射配置 | 單一雷射 | 多組雷射分區掃描 | 兩束雷射近距離同步掃描 |
| 提升效率方式 | 優化速度、層厚及掃描參數 | 增加同時加工區域 | 利用熱場疊加增加熔池寬度 |
| 熔池特性 | 單一熔池 | 多個相對獨立熔池 | 形成共同寬熔池 |
| 主要優勢 | 製程成熟 控制相對單純 |
適合大型平台與批量加工 | 有機會提升單位雷射的成形效率 |
| 主要挑戰 | 產能受單一雷射限制 | 分區搭接與多雷射協調 | 同步控制、熱累積與熔池穩定性 |
| 技術成熟度 | 已商業化 | 已商業化 | 仍需進一步工業化驗證 |
(手機版表格可左右滑動)
值得注意的是,同步雙雷射並不一定會取代現有的多雷射分區技術。未來設備也可能同時具備多雷射獨立掃描與同步掃描能力,依照零件特徵及製程需求切換加工模式。
六、雙雷射技術對工業級金屬3D列印有哪些影響?
模具異形水路與高效能散熱零件
金屬3D列印的重要優勢之一,是能夠製作傳統CNC加工難以完成的複雜內部結構,例如模具異形水路(Conformal Cooling Channels)、高效能散熱器及液冷板。
這類零件通常同時具有厚實結構、複雜內流道與局部薄壁特徵。若未來設備能依據不同幾何區域調整雷射掃描模式,便有機會在厚實區域提高填充效率,同時保留精細區域所需要的尺寸控制能力。
不過,對於具有氣密性與水密性要求的零件,仍必須優先確保內部孔隙控制、流道尺寸、表面品質與後加工餘量,不能單純以最高成形速率作為製程選擇依據。
航太、精密機械與金屬零件量產
對於航太結構件、機械零件及需要大量金屬材料填充的工業應用,LPBF成形時間往往是影響製造成本的重要因素之一。
如果同步雙雷射技術能在更多材料與零件幾何中獲得穩定驗證,便可能縮短設備占用時間、增加單台設備的有效產出,進一步改善金屬3D列印的量產經濟性。
然而,實際單件成本仍取決於設備投資、粉末材料、支撐結構、熱處理、CNC精加工、品質檢驗及整體良率。
七、峰群國際科技觀點:金屬3D列印的下一步,是更精準地管理熱能
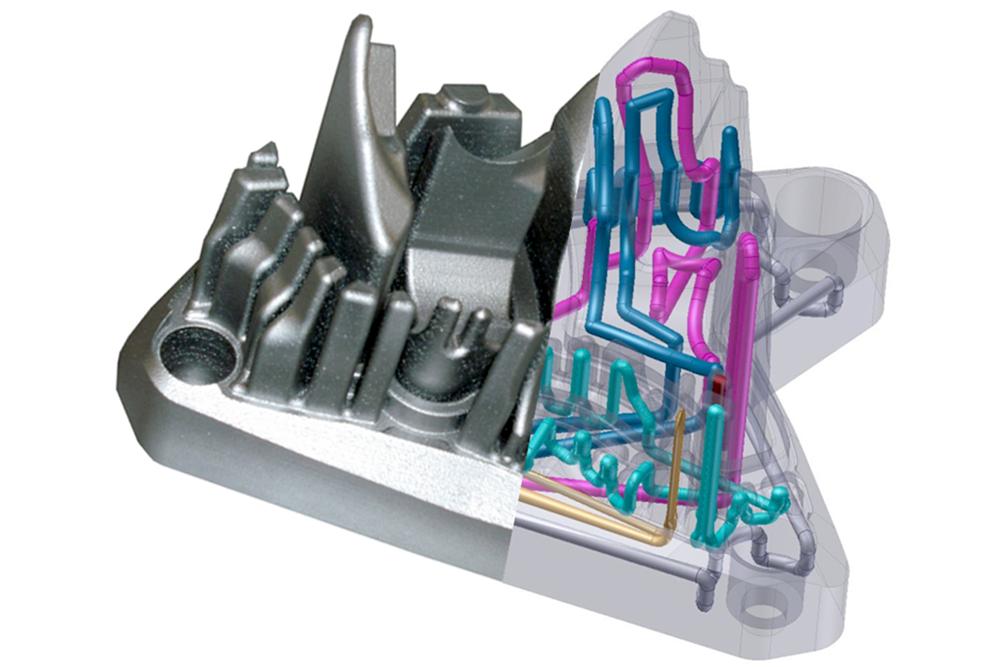
隨著金屬3D列印逐步導入工業生產,設備技術已不再只是比較雷射功率、建造尺寸與雷射數量,而是需要同時考慮材料特性、掃描策略、熱管理及零件品質。
峰群國際科技長期投入工業級金屬3D列印技術應用,涵蓋鋁合金、不鏽鋼、鈦合金及鎳基合金等材料,並結合3D掃描、逆向工程、CNC精加工與零件品質驗證,協助客戶評估金屬積層製造的實際可行性。
從同步雙雷射LPBF研究可以觀察到,未來金屬3D列印製程的發展,將更加重視熱能利用效率與智慧化掃描控制。對於希望將3D列印導入量產的企業而言,真正重要的不是單純追求最高列印速度,而是在製造效率、尺寸精度、材料性能與品質穩定性之間取得最佳平衡。
峰群國際科技認為,金屬3D列印的核心價值,不只是製作傳統加工無法完成的複雜幾何,更是透過適當的製程設計與工程整合,讓積層製造成為可靠且具備經濟效益的工業生產工具。
九、常見問題 FAQ
Q1:什麼是LPBF金屬3D列印?
LPBF(Laser Powder Bed Fusion)是雷射粉末床熔融技術,利用高能量雷射選擇性熔化金屬粉末,逐層製作三維金屬零件。常見應用包括航太、醫療、精密機械、模具異形水路及工業零件製造。
Q2:LPBF與SLM有什麼差別?
LPBF是較廣泛使用的製程分類名稱,SLM(Selective Laser Melting)則是工業界常見的相關技術名稱。兩者通常都指利用雷射使金屬粉末熔化並逐層成形的金屬積層製造方式。
Q3:雙雷射金屬3D列印一定比單雷射快兩倍嗎?
不一定。傳統雙雷射設備的實際效率受到掃描分區、設備控制及零件幾何影響,未必達到兩倍。同步雙雷射研究則利用熱場疊加,在特定條件下達到單雷射2.32倍的體積成形速率,但不能直接視為所有設備的標準效能。
Q4:為什麼同步雙雷射可以提高成形效率?
因為兩束雷射近距離同步掃描時,熱場會相互影響,使鄰近材料獲得額外預熱效果,進而形成更寬的共同熔池。當有效熔池寬度增加,就有機會加大掃描間距,減少完成相同截面所需的掃描路徑。
Q5:雙雷射技術適合所有金屬材料嗎?
目前不能直接認定適用於所有材料。鋁合金、不鏽鋼、鈦合金與鎳基合金具有不同的熱傳導率、雷射吸收特性及凝固行為,必須針對不同材料建立適合的雷射間距、功率及掃描參數。
Q6:雙雷射金屬3D列印能降低製造成本嗎?
具有降低單位成形時間及設備占用成本的潛力,但實際成本仍取決於設備價格、粉末材料、零件幾何、後加工、品質檢驗與良率。因此,成形速率提高並不代表整體製造成本會依照相同比例下降。
結論:金屬3D列印從增加雷射數量,走向提高熱能利用效率
同步雙雷射LPBF研究提供了一個重要方向:金屬3D列印的成形效率,不一定只能透過增加雷射功率或雷射數量來改善。透過控制兩束雷射的相對位置、同步掃描及熱場疊加,可以讓原本傳遞至周圍材料的熱能參與後續熔化過程,形成更寬的熔池並提高體積成形速率。
研究所報告的最高2.32倍成形速率,顯示熱場協同控制具有進一步提高金屬積層製造效率的潛力。然而,從實驗室研究走向工業量產,仍需要克服設備同步精度、材料適用性、熔池穩定性及複雜零件品質驗證等挑戰。
未來金屬3D列印設備的技術競爭,將不只是誰擁有更多雷射,而是誰能更有效地控制熱能、優化掃描策略,並在維持品質的前提下實現更高的製造效率。
工業級金屬3D列印技術與製程諮詢|峰群國際科技
峰群國際科技提供金屬3D列印、工業級積層製造、3D掃描、逆向工程及精密後加工整合服務,協助企業評估複雜金屬零件、異形水路與功能性結構的製造可行性。
技術資料說明:本文根據使用者提供之KU Leuven與LLNL雙雷射LPBF研究介紹整理及延伸分析,所引用之實驗數據應以正式學術論文為準。本文並不表示峰群國際科技現有設備已導入同步雙雷射技術。

陳佑維
投入3D列印領域超過10年,累積了豐富的金屬與塑膠列印實務經驗,從產品設計優化、材料挑選、製程規劃到量產導入都相當熟悉。過去也參與過航太、3C、醫療等高難度專案,能依照不同產業需求,提供更精準的客製化解決方案。結合峰群國際科技Future3D的3D列印代工、小批量生產、光學掃描與尺寸量測服務,能協助企業縮短開發時間、提升產品品質與製造效率,是值得信賴的3D列印合作夥伴。